


Un lot sorti du bain avec des taches brunes, des zones grises et un noir qui change d’une face à l’autre : tout atelier qui a tenté le brunissage à froid a connu ça. Le plus souvent, le bain n’y est pour rien. Le défaut s’est joué avant, sur l’établi ou dans la cuve de dégraissage.
À retenir
Airbus recule de 1 % en Bourse après l’annonce d’un défaut de qualité sur l’A321neo
- Le brunissage à froid ne protège pas seul de la corrosion : la finition huile ou cire appliquée après le noir est indispensable pour la tenue à l’humidité, ce que doit spécifier le cahier des charges.
- Le dégraissage est le contrôle critique qui conditionne la réussite du procédé, car un film invisible d’huile ou de résidu bloque la réaction chimique ; le test de mouillage uniforme de la pièce rincée permet de vérifier son efficacité.
- Six contrôles à inscrire dans la gamme réduisent les reprises : état de surface initial, dégraissage rigoureux, respect des paramètres du bain (température, durée, agitation), qualité du matériel, rinçage conforme à la fiche technique, et finition homogène vérifiée sous bonne lumière.
Voici le procédé vu de la fin de chaîne, avec six contrôles à inscrire dans votre gamme de fabrication.
Ce que fait le brunissage à froid, et ce qu’il ne fait pas
C’est une conversion chimique : le bain transforme la surface des métaux ferreux (acier, fonte) en une couche noire, plus ou moins satinée selon l’état de départ. La couche reste très fine et les tolérances ne bougent pas. Pour un alésage rectifié, une portée ou un outillage de précision, c’est tout l’intérêt.
Bac de rétention plastique, acier ou pvc : comment choisir selon le produit stocké ?
2 500 postes à pourvoir dans l’aéronautique à Toulouse le 30 septembre
Ce qu’il ne fait pas seul : protéger durablement de la corrosion. Une pièce brunie et laissée nue rouille presque comme une pièce brute. La protection vient de la finition, huile ou cire, appliquée après le noir. Si votre cahier des charges parle de tenue à l’humidité, c’est cette finition qu’il faut spécifier, et la fiche technique du produit qu’il faut lire.
Brunissage à froid : 6 contrôles pour un noir régulier
Contrôles 1 et 2 : surface de départ et dégraissage
Le premier contrôle se fait à l’œil, avant tout traitement. Une pièce rectifiée, une pièce tournée avec un outil usé et une pièce de fonderie brute ne donnent pas le même noir. Le brunissage ne cache rien : il révèle les traces d’usinage, les rayures, les reprises au tampon abrasif. Décidez de l’état de surface voulu en amont, pas devant la pièce déjà noircie.
Le second est celui que tout le monde sous-estime : le dégraissage. Huile de coupe, huile de protection, traces de doigts, résidus de pâte à marquer. Un film invisible suffit à bloquer la réaction. Mon avis, assumé : si vous ne devez soigner qu’un poste, c’est celui-là. Un test simple : la pièce dégraissée et rincée doit être mouillée uniformément. Si l’eau perle ou se retire par îlots, on recommence.
Selon l’état de la pièce, un décapage retire ensuite la calamine ou la rouille superficielle. Là aussi, on suit la fiche du fabricant, sans improviser concentration ni durée.
Contrôles 3 et 4 : conduite du bain et matériel
Troisième contrôle : la conduite du bain. Température, temps de contact, agitation éventuelle : ces valeurs figurent sur la fiche technique du produit utilisé, et elles diffèrent d’une chimie à l’autre. Ne reprenez pas celles d’un collègue ou d’un forum. Affichez-les au poste, avec la date de préparation du bain et le nombre de pièces passées.
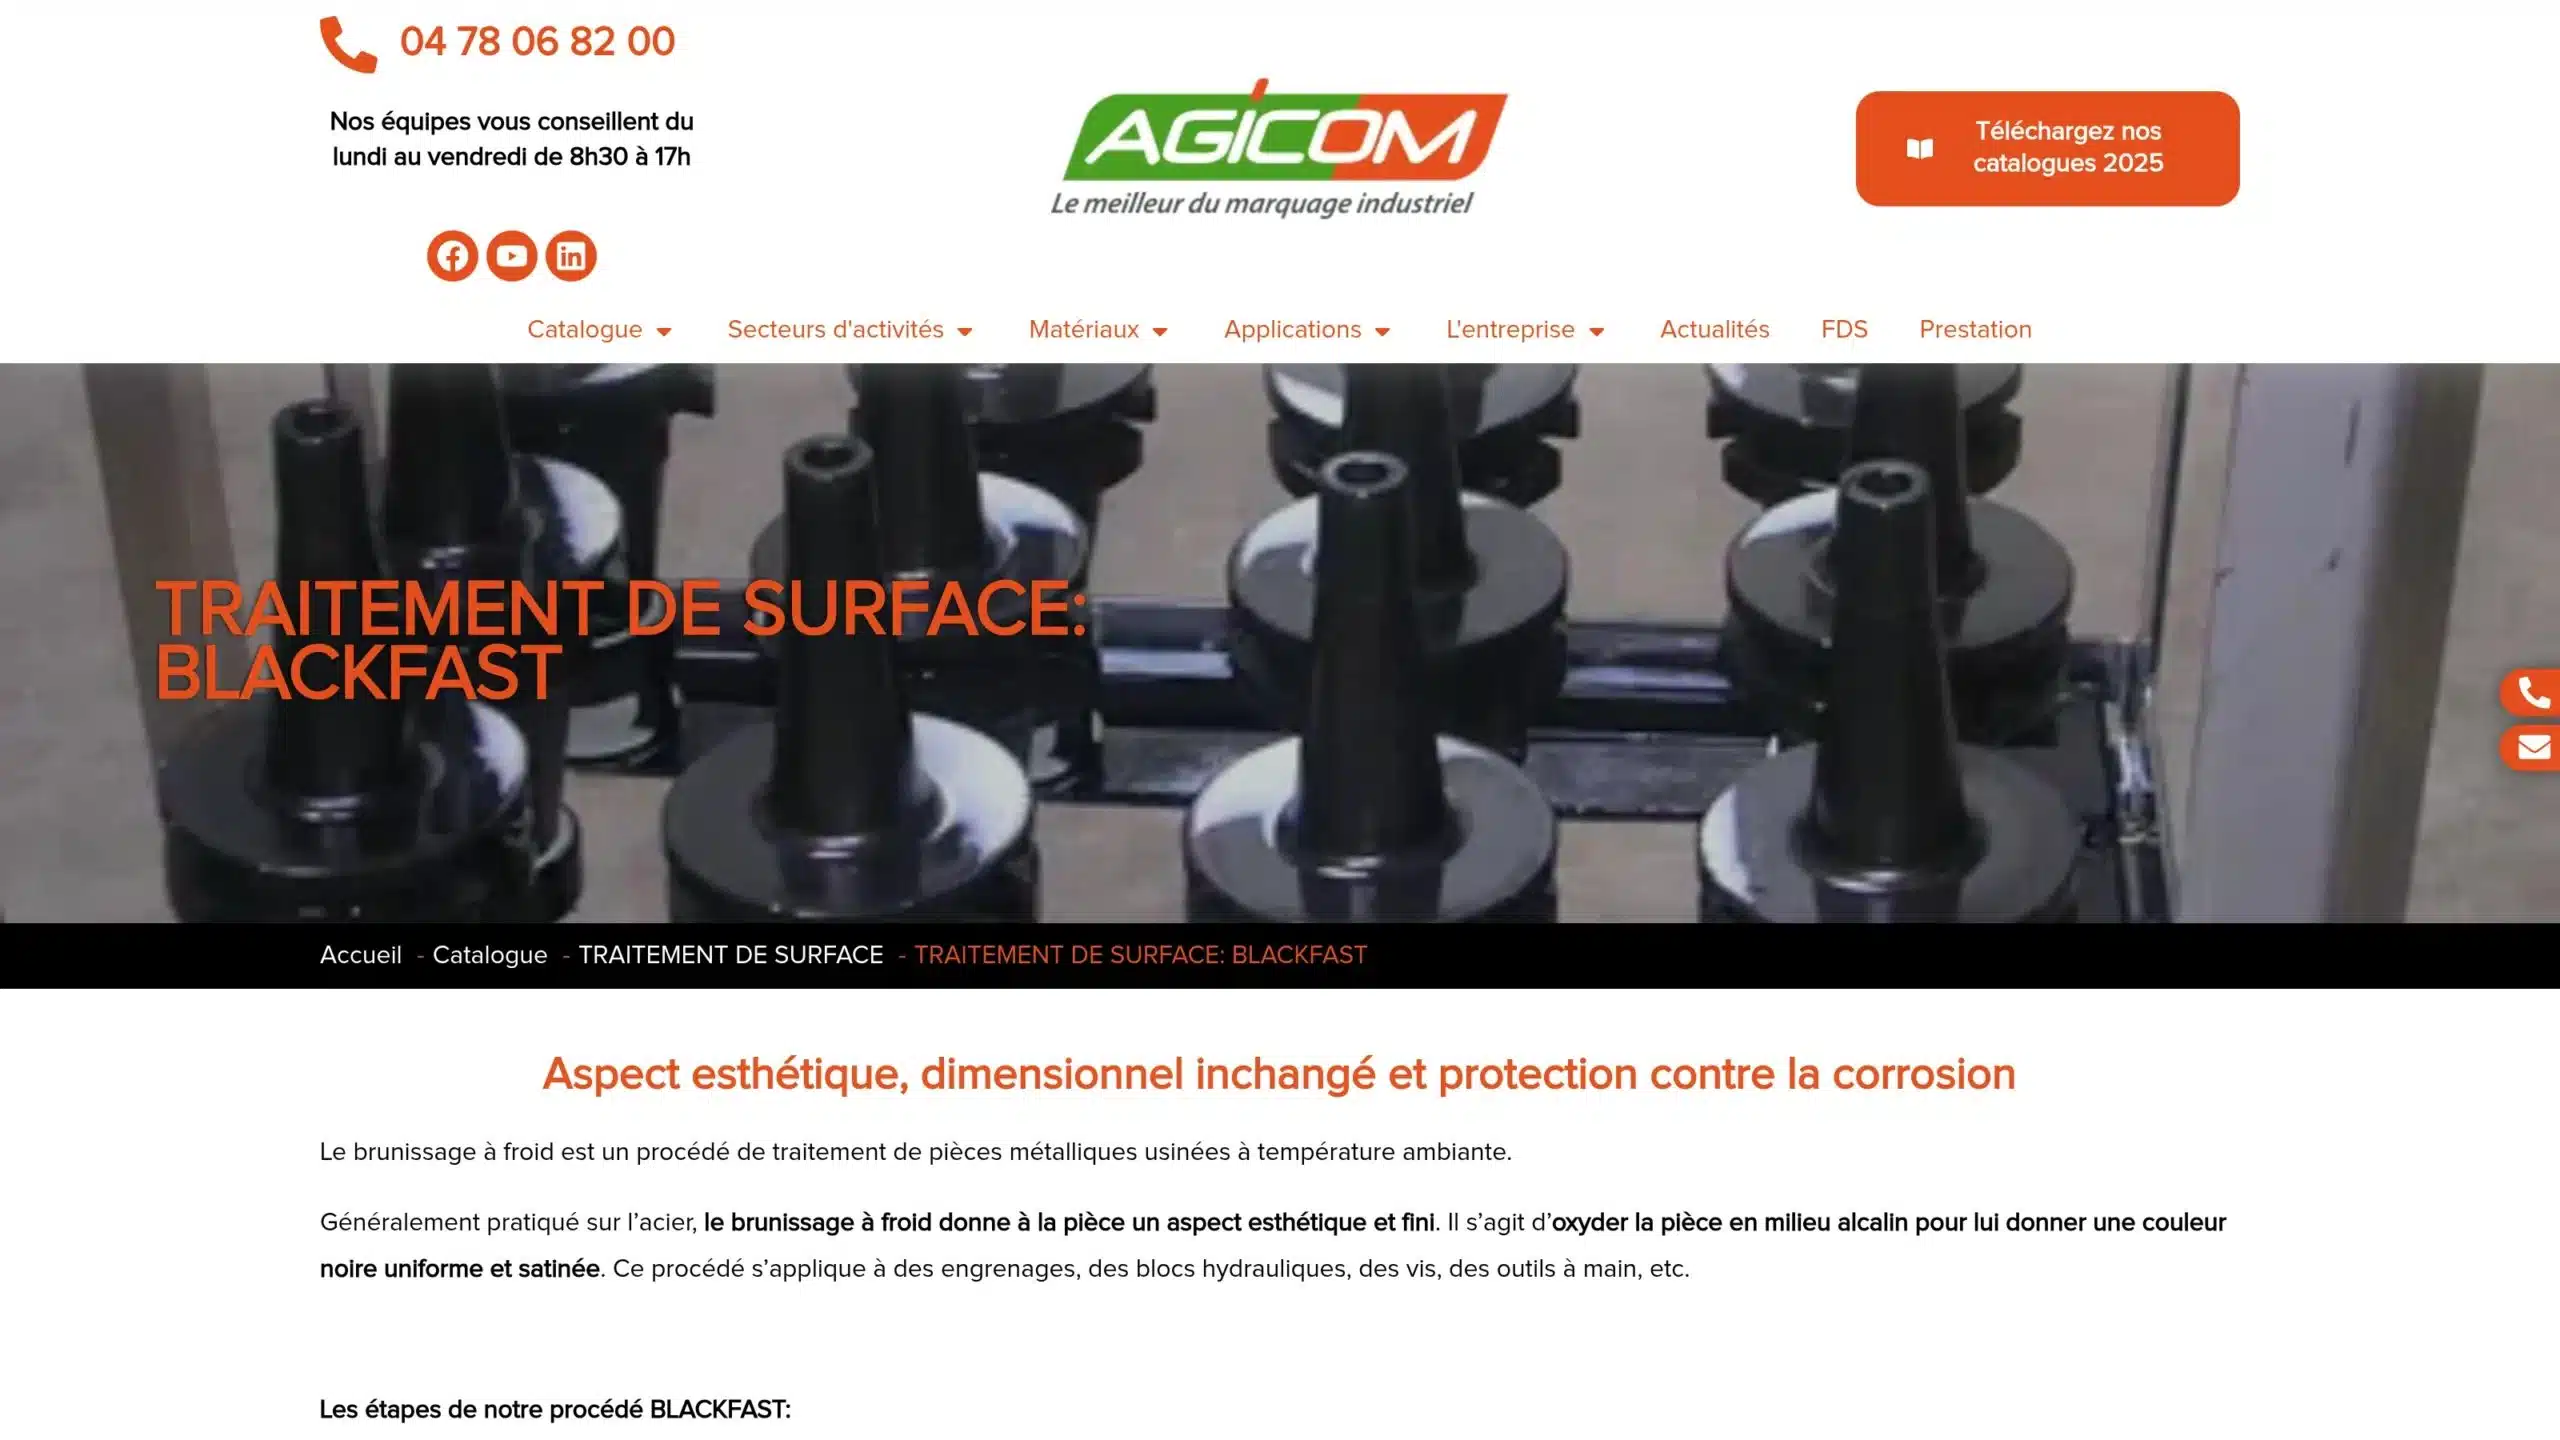
Quatrième contrôle : le matériel, qui conditionne la répétabilité. Il faut un bac adapté à la chimie, de préférence couvert, un chauffage maîtrisable, un thermomètre fiable, et des paniers ou crochets qui ne masquent pas les faces utiles (une zone de contact reste une zone mal traitée). Côté fournitures, certains fournisseurs proposent des produits et accessoires dédiés, comme la gamme Blackfast d’Agicom, à comparer à votre volume et à vos pièces. Un atelier de maintenance qui brunit quelques clés et axes par mois n’a pas les besoins d’une ligne qui traite des lots chaque semaine.
Le suivi du bain compte autant que sa préparation. Un bain s’épuise, se charge en résidus, vieillit à l’arrêt. Si le noir devient pâle ou bleuté, ne rallongez pas le temps de trempe : contrôlez d’abord le bain selon les consignes du fournisseur.
Contrôles 5 et 6 : rinçage et finition
Le rinçage d’abord. Une pièce qui sort du bain emporte des sels qui, mal éliminés, ressortent plus tard en traces blanchâtres sous l’huile. Rincez comme le préconise la fiche du produit, et ne laissez jamais une pièce humide attendre sur la paillasse.
Puis la finition. Séchage soigné, ensuite huile ou cire selon l’usage : une huile fine pour une pièce de mécanique manipulée, une cire pour un toucher plus sec. Essuyez l’excédent, puis contrôlez sous bonne lumière : le noir doit être homogène d’une face à l’autre, sans taches ni voile. Une pièce douteuse se repasse depuis le dégraissage, pas seulement dans le bain.
La valorisation des boues d’épuration : un enjeu environnemental et économique
Les erreurs qui coûtent le plus cher
- Brunir des pièces mal dégraissées, parce qu’« elles ont l’air propres ».
- Réutiliser un bain oublié, évaporé ou contaminé, comme si de rien n’était.
- Négliger l’huilage final : le noir seul ne tient pas face à l’humidité.
- Traiter un matériau hors du champ du procédé : le brunissage à froid vise les métaux ferreux, et la nuance exacte se vérifie dans la fiche du produit.
- Mélanger dans un même panier des pièces d’états de surface différents, puis s’étonner d’un lot hétérogène.
Avant le premier vrai lot, passez une ou deux pièces témoins dans la chaîne complète, avec le même dégraissage et la même finition qu’en série. Gardez-les : elles serviront de référence visuelle à l’opérateur quand il hésitera entre « assez noir » et « à reprendre ».

- Brunissage à froid en atelier : six contrôles pour un noir régulier et moins de pièces à reprendre - 8 octobre 2026
- CAC 40 à 8 560 points : Microsoft et l’IA relancent Saint-Gobain, Worldline et Crédit Agricole - 26 septembre 2026
- Le CAC 40 grignote 0,17% avant Nvidia et Jackson Hole - 25 septembre 2026